


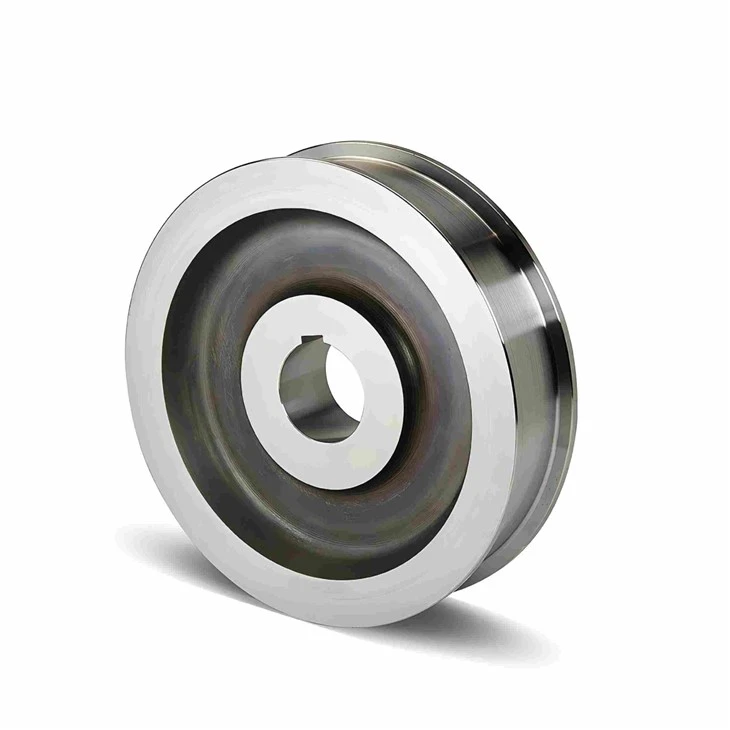


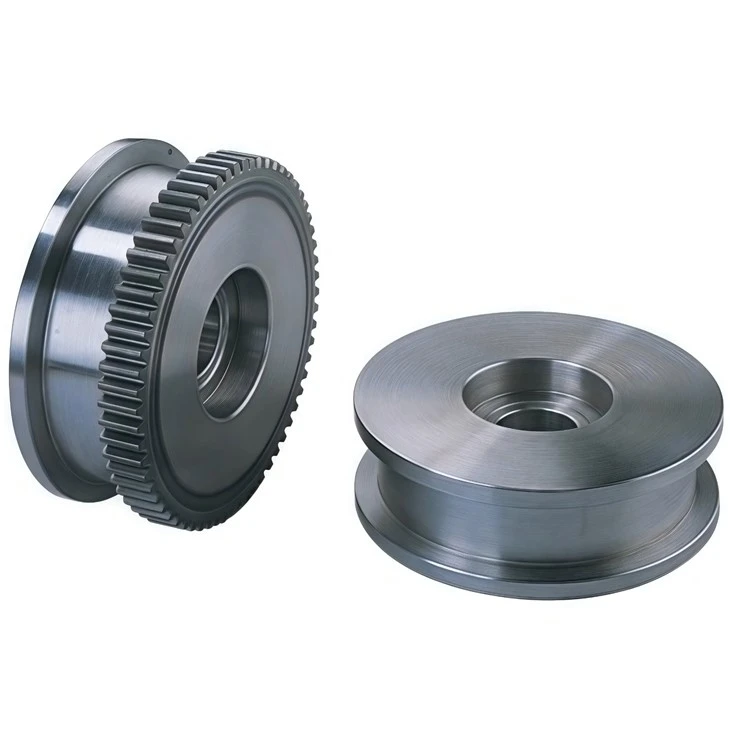
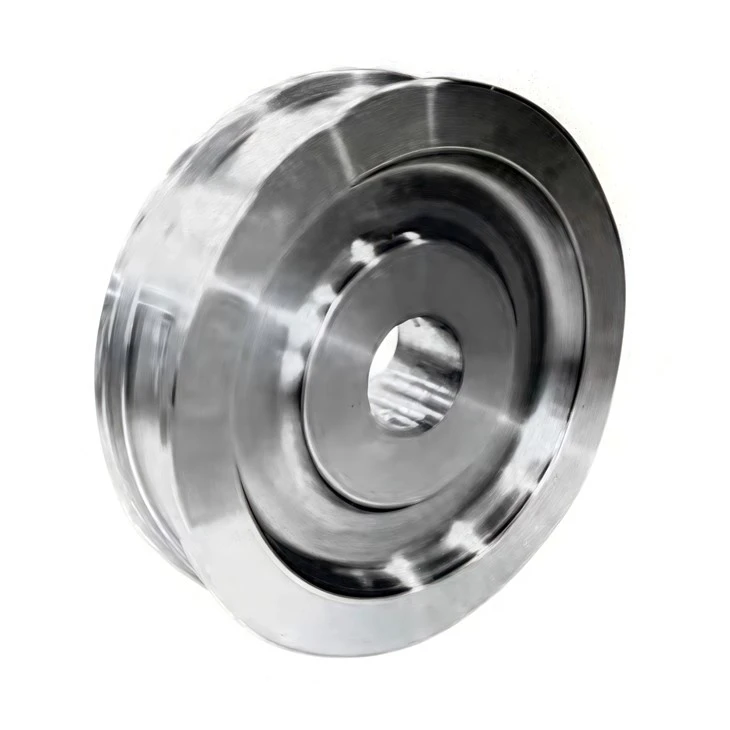
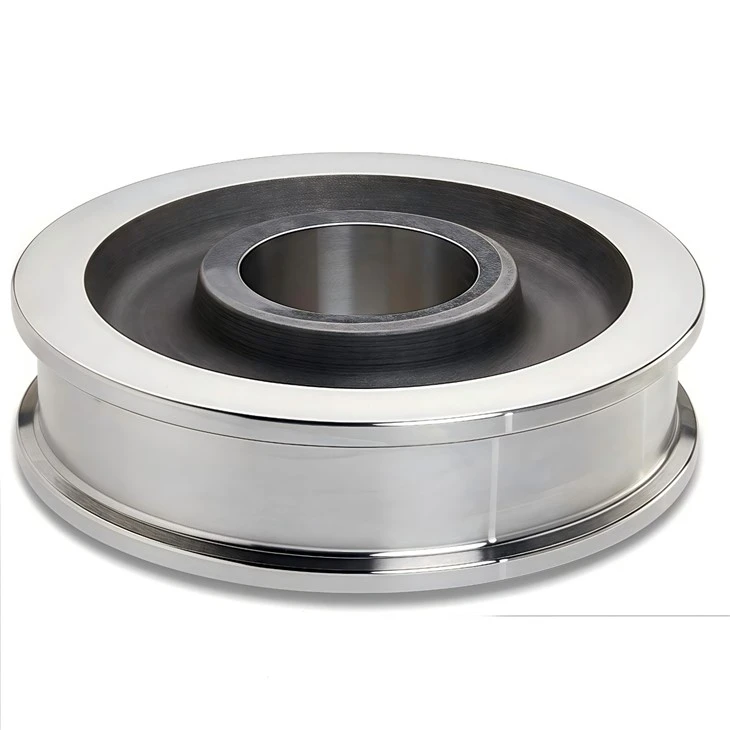
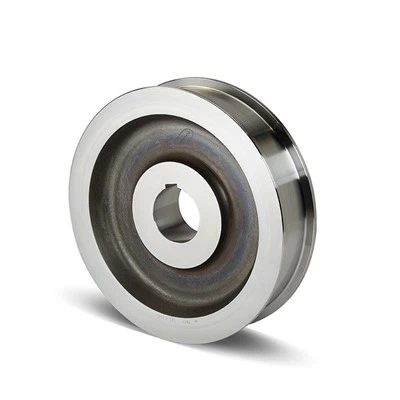
Kovani kotači za dizalicu
Kovani kotači za dizalice kritične su komponente dizajnirane da izdrže velika opterećenja, veliki stres i teške radne uvjete. Obično se koriste u mostnim dizalicama, portalnim dizalicama i drugoj opremi za rukovanje materijalom. Evo detaljnog pregleda:
Ključne karakteristike kovanih kotača dizalice:
Materijal i snaga:
Obično izrađen od visoko{0}}kvalitetnog kovanog čelika (npr. AISI 1045, 4140 ili legiranih čelika) za vrhunsku čvrstoću i izdržljivost.
Kovanjem se poboljšava struktura zrna, poboljšavajući otpornost na zamor i nosivost.
Toplinska obrada:
Često kaljen i temperiran kako bi se postigla optimalna tvrdoća (npr. 55-60 HRC za gazne površine) uz zadržavanje žilavosti.
Indukcijsko kaljenje ili kaljenje plamenom može se primijeniti na gazni sloj kotača radi otpornosti na trošenje.
Precizna obrada:
Brušena ili strojno obrađena do uskih tolerancija za glatki rad i smanjeno trošenje tračnica.
Prirubnice mogu biti uključene kako bi se spriječilo iskliznuće.
Nosivost:
Dizajniran za dinamička i statička opterećenja u rasponu od nekoliko tona do nekoliko stotina tona, ovisno o specifikacijama dizalice.
Vrste kovanih kotača dizalice:
Dvostruki{0}}kotači s prirubnicom: za vođeno kretanje po tračnicama (uobičajeno u mostnim dizalicama).
Ravni-čeoni kotači: koriste se s vanjskim vodilicama ili u portalnim sustavima.
Konusni kotači: za zakrivljene gusjenice za sprječavanje proklizavanja.
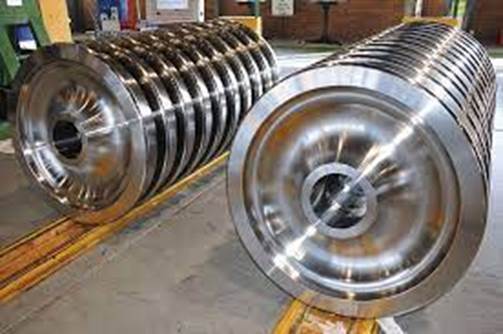
5) Visokokvalitetni set kotača izrađen je od 45# čelika kovanja, grube obrade, kondicioniranja i završne obrade. Tvrdoća toplinske obrade je HB305 ~ 385, a tvrdoća otvrdnutog sloja na dubini od 18 mm nije manja od HB250. Osovina kotača izrađena je od čelika 45# koji je grubo obrađen, kaljen i završen. Tvrdoća toplinske obrade je 250 ~ 280HB.
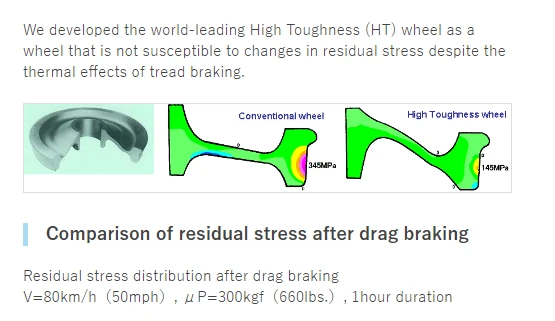
Materijal:
Korišteni materijali
Uobičajeni materijali za kovane kotače dizalice uključuju:
Ugljični čelik (AISI 1045, 1055, 1065) – kotači-opće namjene dobre čvrstoće.
Legirani čelik (AISI 4140, 4340) – veća čvrstoća i žilavost za teške-kranove.
Nehrđajući čelik (SS 304, 316) – Za korozivna okruženja (npr. pomorske dizalice).
Toplinski-obrađeni čelici – kaljeni i kaljeni za povećanu tvrdoću.
- Promjer:Φ250, Φ350, Φ400, Φ500, Φ600, Φ700, Φ800, Φ 1000, Φ 1200 ili prema vašem zahtjevu
- tehnnique:Lijevanje ili kovanje
- Dubina kaljenja:više od 25 mm
- Toplinska obrada:Kaljenje i kaljenje
- Temperatura radne okoline:-25 stupnjeva -+40 stupnjeva, relativna vlažnost Manje od ili jednako 85%
- Raspon referentne cijene:$80-1000/kom
- Nazivni kapacitet utovara:1~1200 tona
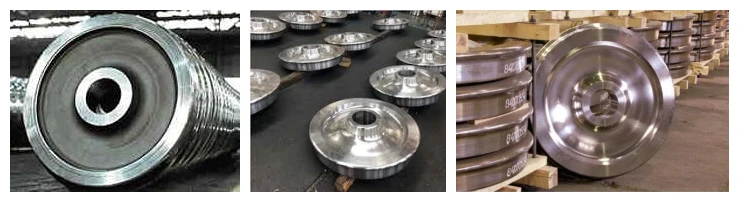
Skica

Prednosti
Kovani kotači za dizalice nude nekoliko prednosti u odnosu na lijevane ili izrađene kotače, što ih čini preferiranim izborom za-teške primjene. Evo ključnih prednosti:
1. Vrhunska čvrstoća i izdržljivost
Kovani kotači izrađuju se kompresijom metala pod visokim pritiskom, što rezultira gušćom i jačom strukturom zrna u usporedbi s lijevanim kotačima.
Mogu izdržati velika opterećenja, jake udare i ekstremne radne uvjete bez pucanja ili deformiranja.
2. Poboljšana otpornost na umor
Proces kovanja eliminira unutarnje šupljine i poroznost, smanjujući rizik od loma zbog zamora pod opetovanim opterećenjem.
Idealno za dizalice koje kontinuirano rade u zahtjevnim okruženjima (npr. luke, građevina, čeličane).
3. Bolja otpornost na trošenje
Kovani kotači obično imaju tvrđu površinu, smanjujući trošenje od trenja o tračnice ili staze.
Duži radni vijek znači smanjeni zastoj i troškove održavanja.
4. Veća nosivost
Zbog vrhunske cjelovitosti materijala, kovani kotači mogu podnijeti veća opterećenja u usporedbi s lijevanim kotačima iste veličine.
Neophodan za-teške dizalice, portalne sustave i opremu za podizanje iznad glave.
5. Poboljšana sigurnost i pouzdanost
Manje sklona defektima (kao što su pukotine ili inkluzije) u usporedbi s lijevanim kotačima.
Smanjeni rizik od katastrofalnog kvara, povećanje sigurnosti na radnom mjestu.
6. Manja težina (u usporedbi s lijevanim kotačima slične čvrstoće)
Kovanje omogućuje optimiziranu raspodjelu materijala, smanjujući nepotrebnu težinu uz zadržavanje čvrstoće.
Pomaže poboljšati učinkovitost dizalice i smanjuje potrošnju energije.
7. Bolja točnost dimenzija i završna obrada površine
Kovani kotači imaju uže tolerancije i glatke površine, osiguravajući bolje poravnanje i smanjeno trošenje tračnica.
8. Otpornost na koroziju i toplinu (ovisno o materijalu)
Može se izraditi od- visokokvalitetnog legiranog čelika ili nehrđajućeg čelika za povećanu otpornost na koroziju u teškim uvjetima (npr. pomorske primjene).
Primjena
Uobičajene primjene dizalice:
Mosne dizalice – kovani kotači osiguravaju nesmetano kretanje po gredama piste.
Portalni kranovi – kovani kotači za-teška opterećenja podnose dinamička opterećenja u brodogradilištima i građevinarstvu.
Lučke dizalice (RTG, STS) – visoka nosivost i otpornost na koroziju za teške uvjete rada.
Dizalice za čeličane – kovani kotači-otporni na toplinu podnose ekstremne temperature.

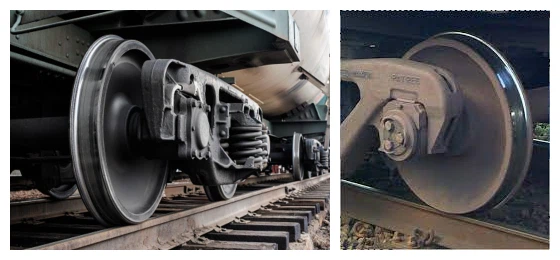
Proizvodni postupak
1. Odabir i priprema materijala
Izbor materijala: Tipično visoko{0}}legirani čelici (npr. 42CrMo, 65Mn ili slične legure visoke-čvrstoće)
Kontrola kvalitete: Provjera kemijskog sastava spektrometrijom
Priprema gredice: Rezanje sirovog materijala na potrebne težine/veličine za kovanje
2. Proces zagrijavanja
Pred-zagrijavanje: Postupno zagrijavanje do 600-800 stupnjeva kako bi se spriječio toplinski šok
Završno zagrijavanje: Indukcijsko ili grijanje u peći do temperature kovanja (1100-1250 stupnjeva ovisno o leguri)
Praćenje temperature: Infracrveni pirometri za preciznu kontrolu temperature

3. Operacija kovanja
Pred{0}}kovanje: grubo oblikovanje pomoću hidrauličkih ili mehaničkih preša
Kovanje u kalupu: Precizno oblikovanje u zatvorenim kalupima pod visokim pritiskom (obično 4000-10000 tona)
Uklanjanje bljeskalicom: Odrezivanje viška materijala dok je još vruće
4. Toplinska obrada
Normalizacija: Za pročišćavanje strukture zrna i smanjenje unutarnjih naprezanja
Kaljenje: Brzo hlađenje u ulju ili polimernom mediju za tvrdoću
Kaljenje: Ponovno zagrijavanje na 400-600 stupnjeva kako bi se postigla optimalna ravnoteža žilavost/tvrdoća

5. Proces obrade
Gruba obrada: Tokarenje vanjskih promjera i osnovnih profila
Precizna obrada: CNC obrada sjedišta ležaja, prirubnica i gaznih površina
Rezanje utora: Za sustave vođenja tračnica ako je potrebno
Bušenje/narezivanje: Za montažne rupe i montažne točke
6. Inspekcija kvalitete
Dimenzionalne provjere: CMM (Coordinate Measuring Machine) verifikacija
Ispitivanje tvrdoće: ispitivanje tvrdoće po Brinellu ili Rockwellu na više točaka
UT inspekcija: ultrazvučno ispitivanje unutarnjih nedostataka
MT/PT inspekcija: ispitivanje površinskih defekata magnetskim česticama ili penetrantima

7. Površinska obrada
Peskarenje: Za čišćenje površine i ublažavanje stresa
Premaz: Nanošenje zaštitnih premaza (cink, boja ili specijalizirani premazi)
Označavanje: Lasersko graviranje brojeva dijelova i specifikacija

8. Završna montaža (ako je primjenjivo)
Montaža ležaja: prešanje konusnih valjkastih ležajeva
Brtvljenje: Ugradnja labirintskih brtvi ili drugih zaštitnih sustava
Podmazivanje: Nanošenje masti ili drugih maziva

9. Pakiranje i otprema
Zaštitni omot: VCI papir ili druge anti{0}}korozivne mjere
Prilagođeni sanduci: Drveni ili čelični sanduci za teške kotače
Dokumentacija: uključujući potvrde o materijalu, izvješća o inspekciji i upute za rukovanje

Pogled na radionicu
Tvrtka je instalirala inteligentnu platformu za upravljanje opremom, te instalirala 310 kompleta (setova) robota za rukovanje i zavarivanje. Nakon dovršetka plana bit će više od 500 kompleta (setova), a stopa umreženosti opreme dosegnut će 95% . 32 linije za zavarivanje stavljene su u upotrebu, planira se instalirati 50, a stopa automatizacije cijele linije proizvoda dosegla je


Popularni tagovi: kovani kotači za dizalice, proizvođači, dobavljači, tvornica u Kini kovani kotači za dizalice
Par
neSljedeći
Kotač industrijske dizaliceMogli biste i voljeti




Pošaljite upit